Çerçeve profili keserken fireyi azaltmak için aynı profilden yapılacak siparişleri tek kesim listesinde planlayın, gerçek stok boylarını ve işlem paylarını hesaba katın, kullanılabilir artıkları yeniden stok olarak görün. Her sipariş için yeni boy açmak, başka bir siparişin kısa parçasına uyabilecek kalanı gözden kaçırmanıza neden olabilir. Kazanç, testere payını kâğıt üzerinde küçültmekten değil, doğru parçaları uygun stoklarda bir araya getirmekten gelir. Planın boylara sığması, gerçek gönye düzeni ve makine koşullarının ayrıca doğrulanması gereğini kaldırmaz.
Siparişleri profil koduna göre birleştirin
Kesim planına müşteri veya sipariş numarasından önce profil grubunu yazın. Aynı kesit, renk ve yüzey bitimine sahip, parça yönleri birbiriyle uyumlu işleri birlikte değerlendirin. Birbirine benzeyen iki profilin aynı stoktan karşılanabileceğini varsaymayın. Desen yönü veya yüzey görünümü eşleşmesi gerekiyorsa bunu da grup şartı olarak kaydedin.
Ardından her siparişi parçalara ayırın: parça boyu, adet, ölçü referansı ve hangi siparişe ait olduğu. Örneğin dört kenarlı bir çerçevenin iki uzun ve iki kısa parçası vardır. Bu parçaları başka bir siparişin parçalarıyla aynı stok boyuna yerleştirebilirsiniz; kesildikten sonra sipariş etiketleriyle ayırmanız gerekir.
Listede baskı boyu ile bitmiş profil parçasının boyunu karıştırmayın. Parça uzunluğu iç yuva referansından hesaplandıysa dönüşümü önceden tamamlayın. Bunun için bir çerçeveye gereken profil metrajı hesabını kullanabilirsiniz. Bu rehberdeki örnek liste, uzun uçtan uzun uca tanımlanmış bitmiş parça boylarından başlar; profil genişliği bir kez daha eklenmez.
Stok tarafında da yalnız katalog boyunu yazmayın. Elinizdeki tam boyların ve önceki işlerden kalan kullanılabilir parçaların gerçek boylarını, adetlerini ve profil kodlarını girin. Kusurlu ya da kullanılamayan bölümü sağlam stok gibi göstermeyin.
Birlikte planlama, bütün işleri aynı anda kesmek zorunda olmak değildir. Teslim sırası veya parça eşleştirme şartı varsa planı bunlarla sınırlayın. Aynı profilde bile bu koşullar yüzünden ayrı tutulması gereken işleri listede açıkça işaretleyin.
Kesim paylarını ve kullanılabilir stok boyunu ayırın
Bir boy profilin tamamı bitmiş parçaya dönüşmez. Hesapta şu üç kalemi birbirinden ayırın:
- Uç düzeltme payı: Başlangıç veya bitişte kullanılamayan uç için ayrılan boy. Hangi uçlara uygulandığını belirtin.
- Testere kaybı, yani kerf: Kesim sırasında bıçağın malzemeden kaldırdığı kısım. Süreçteki kesim sayısı ve geometrisiyle birlikte değerlendirilir.
- Diğer işlem ve yerleşim payları: Gönye yönü, yeniden düzeltme veya seçilen üretim düzeninin gerektirdiği ek tüketim. Bunları bitmiş parça boyuyla karıştırmayın.
Bir doğrusal kesim aracına geçerken hangi uzunluğu istediğini okuyun: iç boy, uzun uç boyu, ortalama boy veya pay eklenmiş tüketim boyu aynı değildir. SmartCut’ın açılı kesim açıklaması, çerçeve örneğinde iç ve dış uzunlukları ayrıca ele alır. Bu özel örnekteki dönüşümü bütün profil ve kesim düzenlerine hazır reçete olarak taşımayın.
Cutlistor’ın trim ve profil rehberi de prosesin gerektirdiği gönye rezervlerinin önceden tanımlanmasını ister. Yazılımın ayrıca kerf veya kırpma alanı varsa aynı payın parça uzunluğuna da eklenip eklenmediğini kontrol edin. Bir kaybı iki kez saymak gereksiz yeni boy açtırabilir; hiç saymamak ise sığmayacak bir plan üretir.
Aşağıdaki örnekte hesap kolaylığı için bitmiş her parçaya 20 mm ek tüketim payı ayrılıyor. Bu sayı bıçak kalınlığı değildir; önerilen bir testere ayarı veya her profil için yeterli gönye payı da değildir. Gerçek işinizde onaylanmış proses verisini kullanın. Ölçüler boy olarak sığsa bile gönye yönü, yüzeyin çevrilebilirliği ve makinenin çalışma koşulları planı değiştirebilir.
İki siparişi birlikte planlayan sayısal örnek
Aynı profilden iki çerçeve siparişi olduğunu varsayalım. Bitmiş parçaların uzun uç boyları aşağıdaki gibi tanımlanmış olsun. Yüzey ve parça yönleri birlikte planlamaya uygundur. Bütün uzunluklar milimetredir.
| Sipariş | Bitmiş parça boyu | Adet | Net parça toplamı |
|---|---|---|---|
| A | 1400 | 2 | 2800 |
| A | 550 | 2 | 1100 |
| B | 900 | 2 | 1800 |
| B | 600 | 2 | 1200 |
Toplam sekiz parçanın net boyu 6900 mm’dir. Stok boyu 2400 mm, iki uçta ayrılan kullanım dışı bölüm 10’ar mm olsun. Böylece her stokta planlamaya kalan alan 2400 − 10 − 10 = 2380 mm olur. Her parça için ayrıca önceki bölümdeki varsayımsal 20 mm tüketim payını kullanıyoruz.
Siparişleri ayrı stoklarla tamamlarsanız A’nın ihtiyacı 3900 + 4 × 20 = 3980 mm, B’ninki 3000 + 4 × 20 = 3080 mm olur. Her biri tek 2380 mm alana sığmaz; ikişer stok gerekir. A için iki kez 1400 + 550 + 40, B için iki kez 900 + 600 + 40 yerleştirmek bu dört stoklu planı karşılar.
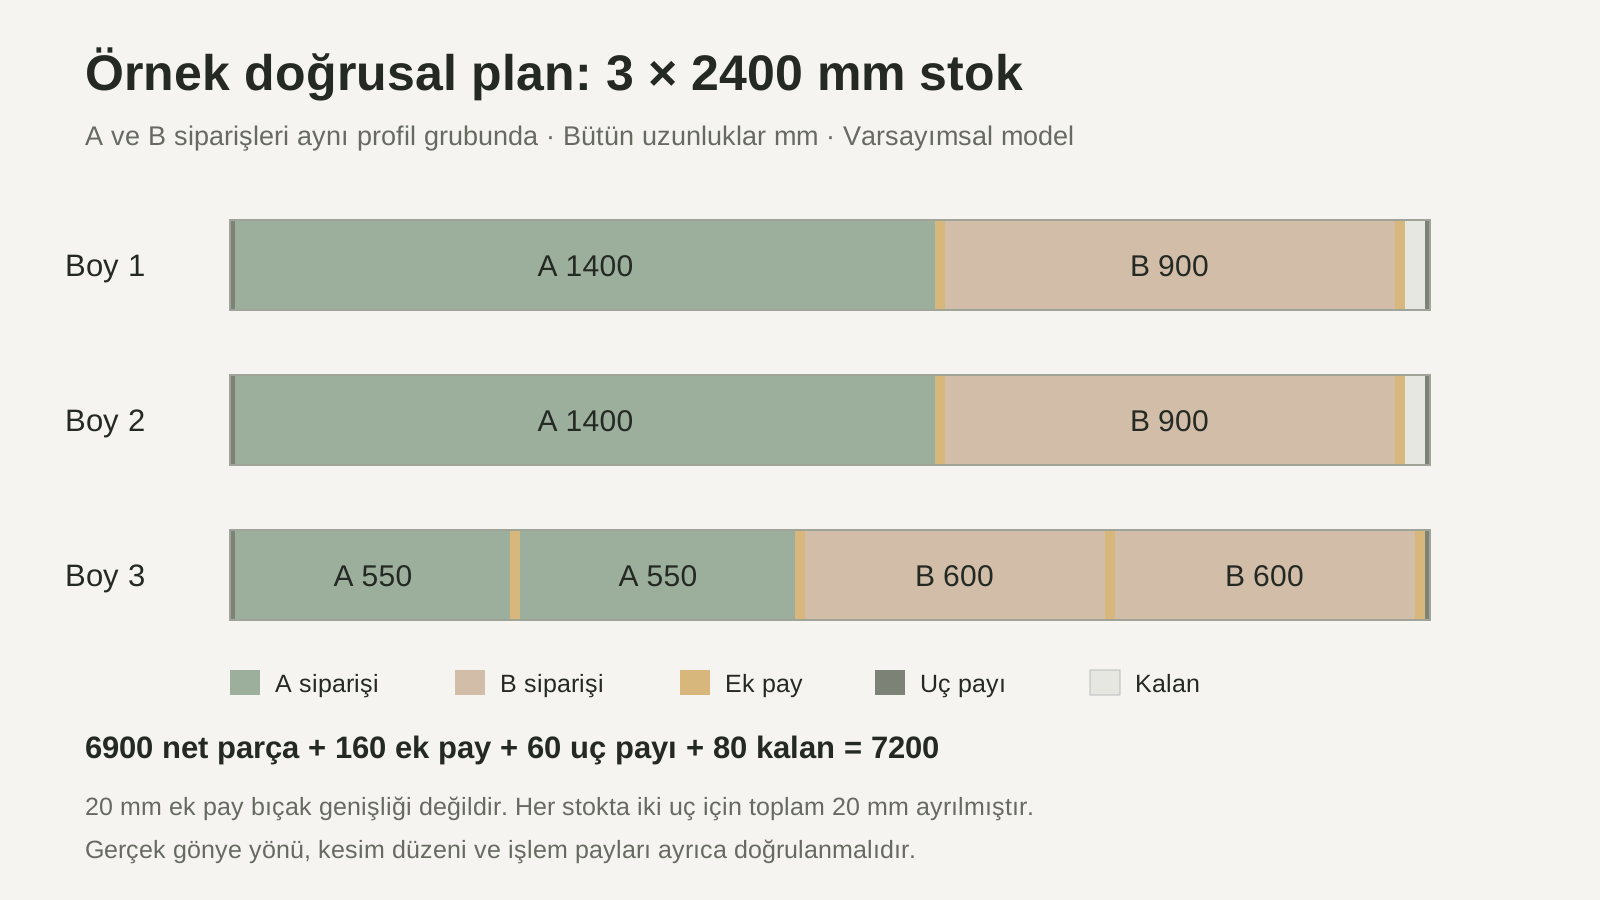
İki siparişi birlikte ele aldığınızda şu üç stoklu yerleşim mümkündür:
| Stok boyu numarası | Bitmiş parçalar (mm) | Ek tüketim payı (mm) | İki uç payı toplamı (mm) | Kalan (mm) |
|---|---|---|---|---|
| 1 | 1400 + 900 | 40 | 20 | 40 |
| 2 | 1400 + 900 | 40 | 20 | 40 |
| 3 | 550 + 550 + 600 + 600 | 80 | 20 | 0 |
İlk iki satırda 2300 + 40 = 2340 mm, son satırda 2300 + 80 = 2380 mm plan alanı kullanılır. Bütün parçalar doğru adetlerde yerleşir. Üçüncü satır alanı tam doldurduğu için gerçek ek pay 20 mm’yi aşarsa bu dizilim yeniden hesaplanmalıdır.
Bu dar modelde üç stok aynı zamanda alt sınırdır: paylar dahil ihtiyaç 6900 + 8 × 20 = 7060 mm’dir; bunu stok başına 2380 mm’ye bölüp yukarı tamamladığınızda 3 çıkar. Gösterilen yerleşim bu sayıya ulaşır. Bu, gerçek makinedeki gönye ve kesim sırasının onayı değildir; yalnız belirtilen tüketim varsayımlarıyla doğrusal boy hesabıdır.
Sonuç, bu örnekte siparişleri ayrı tutan dört stok yerine üç stok planlanabilmesidir. Gerçek firede 2400 mm kazandığınızı söylemez: dört stoklu planda kalan parçalar ileride kullanılabilir stok olabilir. Yeni boy ihtiyacı ile hurdayı ayrı değerlendirin.
Kullanılabilir artıkları ayrı stoklayın
Kesimden kalan her parça aynı değerde değildir. Bir kısmı yeniden işe girebilir; bir kısmı kusur, boy veya üretim koşulları nedeniyle hurda olur. Bunları tek bir “fire” kutusunda toplamak, hangi kalanın gerçekten geri kazanılabileceğini görmeyi zorlaştırır.
Kullanılabilir parçaya bir stok kimliği verin. Etikette profil kodu, kullanılabilir boy, renk ve yüzey, gerekli yön bilgisi, varsa kusurun yeri bulunsun. Katalogdaki rengi yazmak tek başına yüzey eşleşmesini garanti etmez; aynı çerçevede kullanılacak parçaların görünümünü de kontrol edin. Etiketteki boy, kusurlu veya yeniden düzeltilmesi gereken ucu sağlam parça gibi içermemelidir.
Yeni bir liste hazırlarken bu artıkları da gerçek stok olarak arayın. Cutting Optimization Pro’nun özellik açıklaması, kullanılabilir artıkların malzeme envanterine eklenmesini ayrı bir işlev olarak sunar. Yazılım kullanmasanız da aynı işi profil koduna göre tutulan bir artık listesiyle yapabilirsiniz.
“Şu boydan kısası her zaman çöptür” şeklinde genel bir eşik koymayın. Kullanılabilir alt sınır, işlerinizde gereken en küçük parçaya ve üretim düzeninize bağlıdır. Bir aracın varsayılan artık eşiği, atölyenizin zorunlu standardı değildir.
Artık kullanıldığında kaydını stoktan düşürün. Listede duran ama rafta bulunmayan bir parçaya güvenerek yapılan plan, tekrar tam boy açmanıza neden olabilir. Çok uzun süredir kullanılmayan parçaları da kod ve boylarına göre gözden geçirin; gelecekte değerlendirileceği belirsiz kalanları gerçekleşmiş tasarruf gibi raporlamayın.
Planı gerçek kesim kaydıyla karşılaştırın
Planı üretime vermeden önce stok boylarını, parça adetlerini, ölçü referansını ve kullanılan payları tekrar kontrol edin. Gönye yönü veya yüzey şartı değişiyorsa yalnız toplam uzunluğun tutması yeterli değildir. Doğrulanan üretim düzeni planla eşleşmelidir.
Örnekteki üç stok için plan bilançosu şöyledir:
7200 mm stok = 6900 mm net parça + 160 mm ayrılan ek tüketim payı + 60 mm uç payı + 80 mm kalan
Bu eşitlik hesapta bir boyun kaybolmadığını gösterir. Ayrılan 160 mm’nin tamamının gerçek kesimde talaş olduğunu veya 80 mm kalanın mutlaka kullanılabilir olduğunu göstermez. Üretimden sonra bu kalemlerin gerçekte neye dönüştüğünü ayrıca kaydedin.
DX Alüminyum’un kesim planlama açıklaması, stok bilançosunda parçaları, uç kaybını, testere kaybını ve artığı ayırır; kullanılabilir artıkları fire hesabına katmaz. Atölye raporunuzda da gerçek işlem kaybı, hurda kalan ve yeniden kullanılabilir stok ayrı olsun. Fire oranı hesaplıyorsanız paya hangi kalemleri aldığınızı ve hangi toplam stok boyuna böldüğünüzü açıkça belirtin.
Yanlış boy kesimi veya yüzey kusuru nedeniyle yeniden yapılan parçayı da ilgili siparişe yazın. Planla gerçek tüketim arasındaki farkın nereden çıktığını görmeden, yalnız yazılımın gösterdiği verim yüzdesini izlemek yeterli değildir.
Profil, bıçak, makine düzeni ya da stok kalitesi değiştiğinde eski payları otomatik taşımayın. Yeni verilerle listeyi güncelleyin; ilk üretim kaydının planı karşılayıp karşılamadığını kontrol edin. Böylece düzelteceğiniz şey, varsayımsal bir fire yüzdesi yerine kaynağı belli bir tüketim farkı olur.